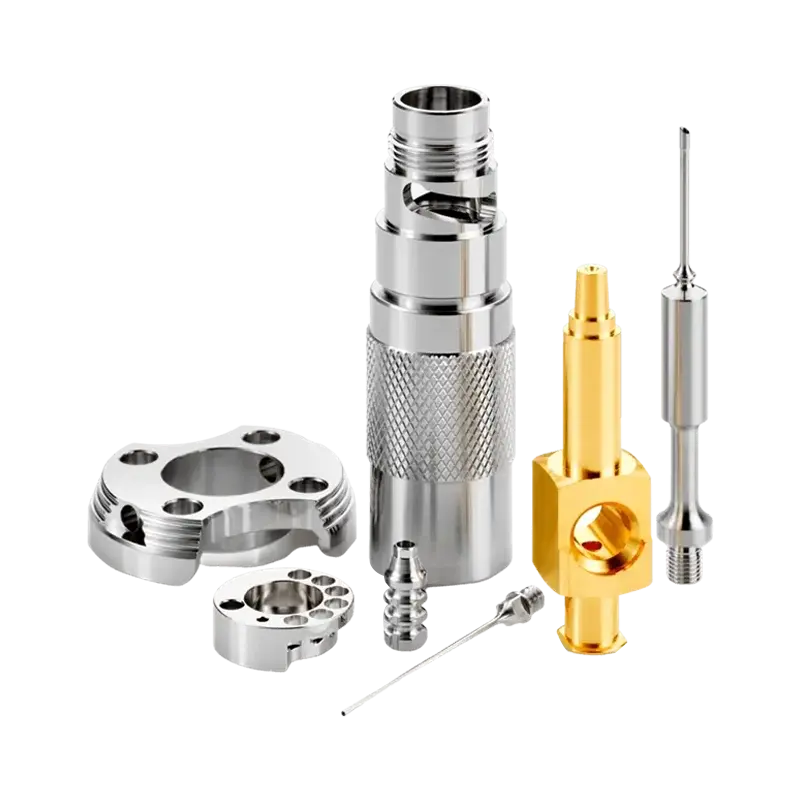
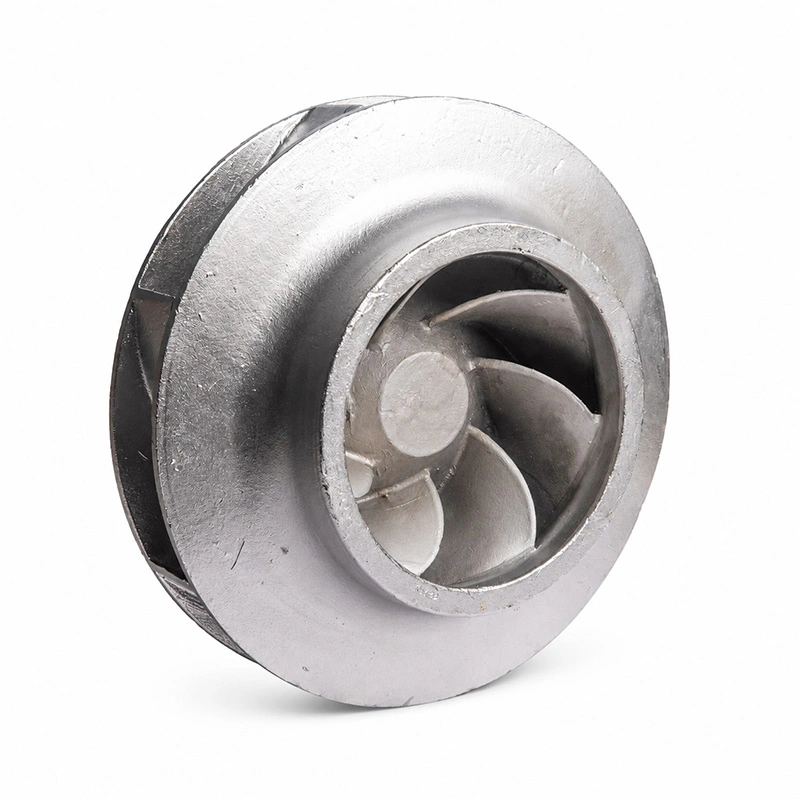
নির্বাচন করা aধাতুঢালাইরুট একটি ধাতু সনাক্তকরণ এবং একটি ছাঁচ তৈরির চেয়ে আরও বেশি কিছু জড়িত। আংশিক জ্যামিতি, প্রাচীরের রূপান্তর, অভ্যন্তরীণ গহ্বর, মাত্রিক প্রয়োজনীয়তা, উৎপাদনের পরিমাণ, মেশিনিং ভাতা এবং পরিষেবার শর্তগুলি ফলাফলকে প্রভাবিত করে। এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে সাধারণ প্রক্রিয়াগুলি পৃথক হয়, প্রযুক্তিগত অঙ্কনে কী অন্তর্ভুক্ত করতে হবে, কীভাবে গুণমানের ঝুঁকিগুলি অনুমান করতে হবে এবং যখন সেকেন্ডারি মেশিনিং বা পৃষ্ঠের চিকিত্সা প্রয়োজন। এটি ইঞ্জিনিয়ারিং, সোর্সিং এবং উত্পাদনকারী দলগুলিকে শুধুমাত্র একটি আকৃতি হিসাবে না করে একটি সম্পূর্ণ উত্পাদন কাজ হিসাবে একটি উপাদানকে মূল্যায়ন করতে সহায়তা করার উদ্দেশ্যে।
বিস্তারিত জানার জন্য একটি বিভাগ নির্বাচন করুন
ঢালাই একটি ছাঁচের গহ্বরে গলিত ধাতুকে নির্দেশ করে এবং এটিকে শক্ত করার অনুমতি দিয়ে একটি উপাদান গঠন করে। গহ্বরটি উদ্দিষ্ট আকৃতির পুনরুত্পাদন করে, যখন নির্বাচিত খাদ এবং দৃঢ়করণের অবস্থা উপাদানটির গঠন এবং বৈশিষ্ট্যকে প্রভাবিত করে। রুটের উপর নির্ভর করে, ছাঁচটি ব্যয়যোগ্য বালি, একটি সিরামিক শেল বা পুনরায় ব্যবহারযোগ্য ধাতু ডাই থেকে তৈরি হতে পারে।
একটি কাস্টম উপাদানের জন্য, ধাতু ঢেলে দেওয়ার আগে ইঞ্জিনিয়ারিং শুরু হয়। অঙ্কন আকৃতি এবং পরিষেবার জন্য গুরুত্বপূর্ণ বৈশিষ্ট্য বর্ণনা করা আবশ্যক. ম্যানুফ্যাকচারিং দল তারপরে ছাঁচ নির্মাণ, ধাতব প্রবাহ, দৃঢ়করণের সময় খাওয়ানো, ছাঁচ থেকে অপসারণ এবং ঢালাইয়ের পরে প্রয়োজনীয় যে কোনও অপারেশন বিবেচনা করে।
জ্যামিতি, কার্যকরী পৃষ্ঠতল, খাদ প্রয়োজনীয়তা, সমাবেশ ইন্টারফেস, এবং পরিদর্শন মানদণ্ড পর্যালোচনা করুন।
প্রক্রিয়াটি চয়ন করুন, ছাঁচের সিস্টেমটি ডিজাইন করুন এবং গলিত ধাতু কীভাবে গহ্বরটি পূরণ করে এবং খাওয়ায় তা পরিকল্পনা করুন।
গেট এবং অতিরিক্ত উপাদান সরান, নির্দিষ্ট মেশিনিং বা চিকিত্সা চালান, তারপর সমালোচনামূলক বৈশিষ্ট্যগুলি পরিদর্শন করুন।
পর্যায়গুলি একে অপরের সাথে সংযুক্ত। একটি গর্ত যা ঢালাই করার পরে ড্রিল করা হবে তার জন্য একটি পরিষ্কার তথ্য এবং পর্যাপ্ত মেশিনিং ভাতা প্রয়োজন। একটি সিলিং পৃষ্ঠ একটি অকার্যকর বাইরের মুখের তুলনায় একটি শক্ত ফিনিস প্রয়োজন হতে পারে। একটি অভ্যন্তরীণ উত্তরণ ছাঁচ নকশা এবং পরিদর্শন অ্যাক্সেস উভয় প্রভাবিত করতে পারে. এই পয়েন্টগুলিকে প্রাথমিকভাবে সম্বোধন করা এমন একটি নকশাকে আটকাতে সাহায্য করে যা আঁকা সহজ কিন্তু ধারাবাহিকভাবে তৈরি করা কঠিন।
বিভিন্ন প্রক্রিয়া আকার, আকৃতি, পৃষ্ঠের বিশদ, খাদ, পুনরাবৃত্তিযোগ্যতা এবং টুলিং পদ্ধতির বিভিন্ন সংমিশ্রণকে মিটমাট করে। কোনো একক রুট প্রতিটি উপাদানের জন্য আদর্শ নয়। সর্বোত্তম তুলনা অংশটির কার্যকরী চাহিদার সাথে শুরু হয় এবং তারপর প্রতিটি প্রক্রিয়া প্রয়োজনীয় জ্যামিতি গঠন করতে পারে এবং অঙ্কন প্রয়োজনীয়তা পূরণ করতে পারে কিনা তা পরীক্ষা করে।
বালি ঢালাই একটি বালি-ভিত্তিক ছাঁচ ব্যবহার করে, যা সাধারণত শক্ত অংশ ছেড়ে দেওয়ার জন্য ভেঙে যায়। এটি বড় হাউজিং, মেশিন বেস, পাম্পের উপাদান, ভালভ বডি এবং জ্যামিতিগুলির সাথে মানানসই হতে পারে যা স্থায়ী ডাই থেকে অপসারণ করা কঠিন। কোর অভ্যন্তরীণ গহ্বর বা প্যাসেজ গঠন করতে পারে। অর্জনযোগ্য পৃষ্ঠের অবস্থা এবং মাত্রিক সামঞ্জস্য ছাঁচ সিস্টেম, খাদ, অংশের আকার এবং প্রক্রিয়া নিয়ন্ত্রণের উপর নির্ভর করে, তাই জটিল ইন্টারফেসগুলির জন্য মেশিনের প্রয়োজন হতে পারে।
ইনভেস্টমেন্ট কাস্টিং সাধারণত একটি প্যাটার্নের চারপাশে একটি সিরামিক শেল তৈরি করে যা ঢালার আগে সরানো হয়। এটি বিস্তারিত আকার, বাঁকা প্যাসেজ এবং উপাদানগুলির জন্য দরকারী যেখানে একটি একক জ্যামিতিতে বেশ কয়েকটি বৈশিষ্ট্য একত্রিত করা প্রয়োজন। রুট কিছু আকার থেকে অপসারণ করা আবশ্যক উপাদানের পরিমাণ কমাতে পারে, কিন্তু নকশা এখনও খাদ আচরণ, বিভাগ পরিবর্তন, সমাপ্তি প্রয়োজন, এবং কার্যকরী বৈশিষ্ট্যগুলির জন্য প্রয়োজনীয় সহনশীলতার জন্য অ্যাকাউন্ট করা প্রয়োজন।
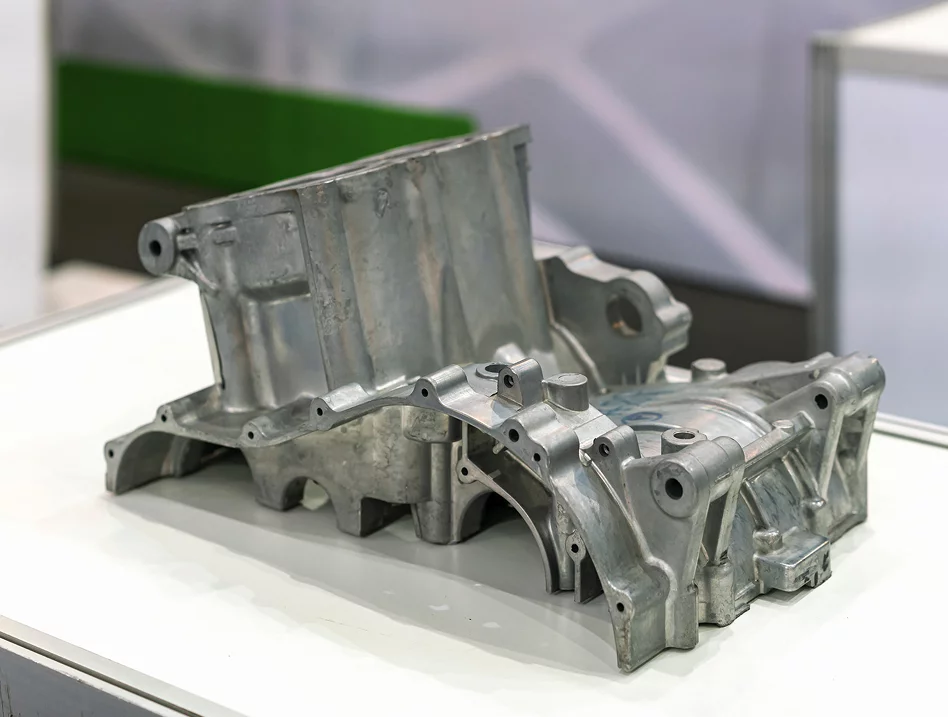
ডাই কাস্টিং গলিত ধাতুকে পুনরায় ব্যবহারযোগ্য ধাতু ডাইতে পরিণত করে। এটি সাধারণত অ্যালুমিনিয়াম, দস্তা এবং নির্বাচিত অন্যান্য ননফেরাস অ্যালয়গুলির জন্য বিবেচনা করা হয় যেখানে উপাদান জ্যামিতি এবং পরিকল্পিত উত্পাদন প্যাটার্ন টুলিংয়ের জন্য উপযুক্ত। প্রক্রিয়াটি পুনরাবৃত্তিযোগ্য গতিতে বিশদ আকার তৈরি করতে পারে, তবে ডাই অ্যাক্সেস, ড্রাফ্ট, বিভাজন লাইন, ইজেকশন এবং প্রাচীরের অভিন্নতা প্রাথমিক মনোযোগের প্রয়োজন। সংকর ধাতু এবং মেশিন নির্বাচন কোন প্রক্রিয়ার বৈকল্পিক উপযুক্ত তাও সীমাবদ্ধ করে।
| প্রক্রিয়া | প্রায়ই জন্য বিবেচনা করা হয় | পর্যালোচনা করার জন্য ডিজাইন পয়েন্ট |
|---|---|---|
| বালি ঢালাই | বড় অংশ, আবাসন, জটিল গহ্বর, লৌহঘটিত এবং অলৌহঘটিত মিশ্রণের একটি পরিসীমা | কোর প্লেসমেন্ট, ছাঁচ অ্যাক্সেস, বিভাগ রূপান্তর, মেশিনিং ভাতা, পৃষ্ঠের প্রয়োজনীয়তা |
| বিনিয়োগ ঢালাই | বিশদ জ্যামিতি, তুলনামূলকভাবে জটিল বৈশিষ্ট্য, মেশিনের জন্য সীমিত অ্যাক্সেস সহ আকৃতির উপাদান | শেল এবং প্যাটার্নের সীমাবদ্ধতা, স্থানীয় বেধ, খাদ উপযুক্ততা, সমালোচনামূলক মাত্রা, সমাপ্তি |
| ঢালাই মারা | পুনঃব্যবহারযোগ্য ডাইয়ের জন্য উপযুক্ত জ্যামিতি সহ পুনরাবৃত্তিযোগ্য অ লৌহঘটিত অংশ | খসড়া, বিভাজন লাইন, ইজেকশন, প্রাচীর সামঞ্জস্য, ডাই অ্যাক্সেস, উত্পাদন প্রয়োজনীয়তা |
একটি তুলনা এছাড়াও ছাঁচ পর্যায় অনুসরণ অপারেশন অন্তর্ভুক্ত করা উচিত. যে অংশে একাধিক নির্ভুল বোর, থ্রেডেড ছিদ্র, বা ফ্ল্যাট সিলিং ফেস প্রয়োজন তার জন্য প্রাথমিক আকৃতি যত ভালভাবে তৈরি হোক না কেন তার জন্য ব্যাপক যন্ত্রের প্রয়োজন হতে পারে। এই উপাদানগুলির জন্য, কাস্টিং রুট এবং মেশিনিং পরিকল্পনাকে আলাদা সিদ্ধান্ত হিসাবে বিবেচনা না করে একসাথে মূল্যায়ন করুন।
উপাদান নির্বাচন সেই পরিবেশ দিয়ে শুরু করা উচিত যেখানে উপাদানটি কাজ করবে। লোড, তাপমাত্রা, জারা এক্সপোজার, পরিধান, তরল যোগাযোগ, ওজন সীমা, এবং যোগদানের প্রয়োজনীয়তা বিভিন্ন খাদ পরিবারের দিকে নির্দেশ করতে পারে। পছন্দটি গলানোর আচরণ, ছাঁচের সামঞ্জস্যতা, দৃঢ়ীকরণ, মেশিনযোগ্যতা এবং উপলব্ধ ফিনিশিং অপারেশনগুলিকেও প্রভাবিত করে।
ক জন্যধাতু ঢালাইপ্রকল্প, শুধুমাত্র একটি উপাদান নাম একটি সম্পূর্ণ স্পেসিফিকেশন নয়। একটি অঙ্কন বা প্রযুক্তিগত সংক্ষিপ্ত প্রয়োজনীয় গ্রেড সনাক্ত করা উচিত যেখানে পরিচিত এবং কোনো প্রাসঙ্গিক কর্মক্ষমতা মানদণ্ড বর্ণনা করা উচিত। যদি বেশ কয়েকটি গ্রেড প্রযুক্তিগতভাবে সম্ভব হয়, তবে শুধুমাত্র ইস্পাত বা অ্যালুমিনিয়ামের মতো একটি বিস্তৃত লেবেল দ্বারা নির্বাচন না করে কম্পোনেন্টের অপারেটিং অবস্থার সাথে তাদের তুলনা করুন।
| উপাদান পরিবার | সাধারণ বৈশিষ্ট্য | নির্বাচনের সময় নিষ্পত্তি করতে প্রশ্ন |
|---|---|---|
| অ্যালুমিনিয়াম খাদ | প্রায়শই নির্বাচিত হয় যেখানে নিম্ন উপাদান ভর এবং দরকারী তাপ পরিবাহিতা গুরুত্বপূর্ণ | কোন গ্রেড প্রয়োজন? কি লোড, তাপমাত্রা, জারা এক্সপোজার, এবং মেশিনিং বৈশিষ্ট্য প্রযোজ্য? |
| স্টেইনলেস স্টীল | গ্রেড এবং পরিবেশের উপর নির্ভর করে যেখানে জারা প্রতিরোধ এবং যান্ত্রিক কর্মক্ষমতা গুরুত্বপূর্ণ সেখানে ব্যবহৃত হয় | কোন মিডিয়া অংশের সাথে যোগাযোগ করবে? নির্বাচিত গ্রেড কি অপারেটিং পরিবেশ এবং যোগদান পদ্ধতির জন্য উপযুক্ত? |
| কার্বন ইস্পাত | কাঠামোগত এবং শিল্প উপাদান প্রয়োজনীয়তার বিস্তৃত পরিসরের জন্য ব্যবহৃত গ্রেডগুলিতে উপলব্ধ | কি শক্তি বা বলিষ্ঠতা প্রয়োজন? তাপ চিকিত্সা বা প্রতিরক্ষামূলক সমাপ্তি নির্দিষ্ট করা আছে? |
| খাদ ইস্পাত | অ্যালোয়িং উপাদান এবং তাপ চিকিত্সা নির্দিষ্ট শক্তি, কঠোরতা বা পরিধানের প্রয়োজনীয়তা সমর্থন করতে পারে | কোন গ্রেড এবং শর্ত প্রয়োজন? কি পরিদর্শন এবং পোস্ট-কাস্টিং চিকিত্সা প্রয়োজন? |
একটি খাদ এর বৈশিষ্ট্যগুলি নিজেই গ্যারান্টি দেয় না যে একটি সমাপ্ত উপাদান প্রতিটি প্রয়োজনীয়তা পূরণ করবে। ঢালাই রুট, অংশ জ্যামিতি, স্থানীয় দৃঢ়ীকরণ আচরণ, তাপ চিকিত্সা, মেশিনিং এবং পরিদর্শন সবই চূড়ান্ত ফলাফলকে প্রভাবিত করে। যখন অংশটিতে নিরাপত্তা-সম্পর্কিত বা চাপ-ধারণকারী দায়িত্ব থাকে, তখন জেনেরিক অ্যালয় বর্ণনার উপর নির্ভর না করে প্রযোজ্য উপাদান শর্ত এবং গ্রহণযোগ্যতার মানদণ্ড উল্লেখ করুন।
যেখানে স্পেসিফিকেশন এখনও স্থির করা হয়নি, উপযুক্ত বিকল্পগুলি নিয়ে আলোচনা করার জন্য প্রস্তুতকারককে যথেষ্ট প্রসঙ্গ দিন: অপারেটিং তাপমাত্রা, লোডের ধরন, তরল বা রাসায়নিকের এক্সপোজার, প্রত্যাশিত পরিধান এবং প্রতিবেশী অংশগুলির সাথে ইন্টারফেস। তারপরে একটি প্রযুক্তিগত আলোচনা উপাদানটির মূল উদ্দেশ্যকে না হারিয়ে ব্যবহারিক ট্রেড-অফের উপর ফোকাস করতে পারে।
উৎপাদনযোগ্যতার জন্য ডিজাইন CAD মডেলটিকে যেভাবে ছাঁচ তৈরি, ভরা, খোলা এবং পরিদর্শন করা হয় তার সাথে সংযুক্ত করে। একটি দৃশ্যত কমপ্যাক্ট নকশা ভারী বিভাগ, দুর্গম গহ্বর বা আকস্মিক রূপান্তর তৈরি করতে পারে যা দৃঢ়করণকে জটিল করে তোলে। টুলিং প্রতিশ্রুতিবদ্ধ হওয়ার আগে এই বৈশিষ্ট্যগুলি পর্যালোচনা করা দলটিকে জ্যামিতি সংশোধন করার সুযোগ দেয় যখন পরিবর্তনগুলি ব্যবহারিক থাকে।
বিভাগের বেধের বড় পার্থক্য বিভিন্ন হারে অঞ্চলগুলিকে শীতল করতে পারে। ভারী জংশনগুলি সংলগ্ন দেয়ালের চেয়ে বেশি সময় গরম থাকতে পারে, এমন পরিস্থিতি তৈরি করে যা সংকোচন-সম্পর্কিত ত্রুটিগুলিকে উত্সাহিত করে। যেখানে নকশা অনুমতি দেয়, যুক্তিসঙ্গতভাবে সামঞ্জস্যপূর্ণ প্রাচীর পুরুত্ব বজায় রাখুন, ট্রানজিশনগুলিকে মিশ্রিত করুন এবং অপ্রয়োজনীয় কঠিন ভরগুলি বের করার কথা বিবেচনা করুন। উপযুক্ত জ্যামিতি প্রক্রিয়া, সংকর ধাতু এবং উপাদানের মাত্রার উপর নির্ভর করে, তাই সাধারণ সংখ্যাসূচক নিয়মগুলি একটি অঙ্কন-নির্দিষ্ট পর্যালোচনা প্রতিস্থাপন করা উচিত নয়।
বৃত্তাকার রূপান্তর ধাতব প্রবাহ উন্নত করতে পারে এবং বিভাগে আকস্মিক পরিবর্তন কমাতে পারে। তারা লোড পথের উপর নির্ভর করে পরিষেবাতে চাপের ঘনত্বও কমাতে পারে। একটি ব্যাসার্ধ কার্যকরী ক্লিয়ারেন্স এবং মেশিনিং অ্যাক্সেস মাথায় রেখে নির্বাচন করা উচিত; এটি অবশ্যই মিলনের উপাদানগুলিতে হস্তক্ষেপ করবে না বা একটি অবাঞ্ছিত পুরু অঞ্চল তৈরি করবে না যেখানে দেয়াল মিলিত হবে।
ড্রাফ্ট হল একটি সামান্য টেপার যা ছাঁচ বা ডাই থেকে প্যাটার্ন বা ঢালাইকে মুক্তি দিতে সাহায্য করে। প্রয়োজনীয় পরিমাণ প্রক্রিয়া, পৃষ্ঠের গভীরতা, টেক্সচার, উপাদান এবং টুলিং ব্যবস্থার উপর নির্ভর করে। স্থায়ী মৃত্যুর জন্য একটি কার্যকর খোলার দিক, ইজেকশন কৌশল এবং বিভাজন-লাইনের অবস্থান প্রয়োজন। অভ্যন্তরীণ প্যাসেজে কোরের প্রয়োজন হতে পারে এবং প্রতিটি কোর নকশা এবং উত্পাদন বিবেচনা যোগ করে। চিহ্নিত করুন কোন সারফেসগুলি অবশ্যই বিভাজনের চিহ্ন বা ইজেকশন প্রমাণ থেকে মুক্ত থাকতে হবে যাতে টুলিং ডিজাইনের সময় সেই প্রয়োজনীয়তাগুলি বিবেচনা করা যেতে পারে।
প্রতিটি পৃষ্ঠ একই মাত্রিক নিয়ন্ত্রণ প্রয়োজন হয় না. বোর, মাউন্টিং ফেস, সিলিং ল্যান্ড, থ্রেডেড ফিচার এবং ইন্টারফেসগুলি চিহ্নিত করুন যা ফিট বা ফাংশন নির্ধারণ করে। একটি অপ্রয়োজনীয়ভাবে পুরু অপসারণ স্তর এড়াতে যন্ত্র ভাতা উদ্দেশ্যমূলক অপারেশনের জন্য পর্যাপ্ত হওয়া উচিত যা উপতলের বিচ্ছিন্নতা প্রকাশ করতে পারে। অঙ্কনটি ডেটাম এবং জ্যামিতিক সম্পর্ক সনাক্ত করা উচিত যাতে পরিদর্শন অংশটিকে একইভাবে একত্রিত বা ব্যবহার করা হয় সেইভাবে মূল্যায়ন করতে পারে।
এই চেক কেন্দ্রীয়ধাতু ঢালাইনকশা কারণ জ্যামিতি যেমন-কাস্ট অংশের চেহারার চেয়ে বেশি প্রভাবিত করে। এটি ছাঁচটি কীভাবে নির্ভরযোগ্যভাবে পূরণ করে, কীভাবে উপাদানটি শক্ত হয়, এটি ক্ষতি ছাড়াই সরানো যায় কিনা এবং পরবর্তীতে কতটা সহজে সমালোচনামূলক মাত্রাগুলি সম্পন্ন করা যায় তাও প্রভাবিত করে।
একটি ধাতব ঢালাই উপাদানের জন্য গুণমান পরিকল্পনা তার কার্যকারিতা এবং এটিকে প্রভাবিত করতে পারে এমন ত্রুটিগুলির সাথে আবদ্ধ হওয়া উচিত। একটি সাধারণ চাক্ষুষ পরীক্ষা পৃষ্ঠের অনিয়ম প্রকাশ করতে পারে, তবে এটি অভ্যন্তরীণ বিচ্ছিন্নতার অনুপস্থিতি প্রমাণ করতে পারে না। একইভাবে, একটি মাত্রিক পরিদর্শন মাপা জ্যামিতি নিশ্চিত করে, বস্তুগত অখণ্ডতার প্রতিটি দিক নয়। সংজ্ঞায়িত গ্রহণযোগ্যতা প্রশ্নের উত্তর দেওয়ার জন্য পরিদর্শন পদ্ধতি বেছে নেওয়া উচিত।
| অবস্থা | এটা কি নির্দেশ করতে পারে | কেন অংশ নকশা গুরুত্বপূর্ণ |
|---|---|---|
| পোরোসিটি | গ্যাস-সম্পর্কিত শূন্যতা বা গহ্বর ভরাট, ছাঁচের অবস্থা বা দৃঢ়করণের সাথে যুক্ত | চাপের সীমানা, পাতলা দেয়াল, মেশিনযুক্ত মুখ বা অত্যন্ত লোড করা অংশগুলির কাছাকাছি গুরুত্বপূর্ণ হতে পারে |
| সংকোচন | শূন্যতা বা অস্বাস্থ্যকর এলাকা যেখানে দৃঢ়ীকরণের সময় ধাতব সংকোচন পর্যাপ্তভাবে খাওয়ানো হয়নি | ঘন জংশন এবং বিচ্ছিন্ন গরম অঞ্চলে জ্যামিতি এবং খাওয়ানোর পরিকল্পনায় মনোযোগের প্রয়োজন হতে পারে |
| Misrun বা ঠান্ডা বন্ধ | অসম্পূর্ণ ভরাট বা ধাতু ফ্রন্টের একটি অপর্যাপ্ত সভা | দীর্ঘ পাতলা পথ, সরু বৈশিষ্ট্য এবং জটিল প্রবাহের পথ পূরণ করা আরও চ্যালেঞ্জিং হতে পারে |
| অন্তর্ভুক্তি | ঢালাই মধ্যে অবাঞ্ছিত nonmetallic বা অন্যান্য বিদেশী উপাদান | গ্রহণযোগ্যতা অবস্থান, আকার, স্পেসিফিকেশন এবং উপাদানের পরিষেবার প্রয়োজনীয়তার উপর নির্ভর করে |
| বিকৃতি | কুলিং, রিলিজ, হ্যান্ডলিং বা পরবর্তী চিকিত্সার সময় আকৃতি পরিবর্তন হয় | দীর্ঘ স্প্যান, অসমতা এবং অসম বিভাগ বন্টন মাত্রিক স্থায়িত্বকে প্রভাবিত করতে পারে |
ভিজ্যুয়াল পরীক্ষা পৃষ্ঠের বিচ্ছিন্নতা, ফ্ল্যাশ, ক্ষতি এবং সুস্পষ্ট সমাপ্তির সমস্যাগুলি সনাক্ত করতে পারে। মাত্রিক পরিমাপ অঙ্কনের বিপরীতে সংজ্ঞায়িত আকার এবং জ্যামিতিক সম্পর্ক পরীক্ষা করে। উপাদান, জ্যামিতি এবং গ্রহণযোগ্যতার পরিকল্পনার উপর নির্ভর করে, রেডিওগ্রাফিক, অতিস্বনক, বা অনুপ্রবেশকারী পরীক্ষার মতো অন্যান্য পদ্ধতিগুলি বিবেচনা করা যেতে পারে। কোন একক পদ্ধতি প্রতিটি প্রশ্নের উত্তর দেয় না; পরীক্ষা নির্বাচন ত্রুটির ধরন, অবস্থান, অ্যাক্সেস, উপাদান, এবং আস্থার প্রয়োজনীয় স্তরের জন্য দায়ী করা উচিত।
চাপ, কাঠামোগত, বা নিরাপত্তা-সম্পর্কিত দায়িত্ব সহ উপাদানগুলির জন্য, উত্পাদন শুরু হওয়ার আগে প্রযোজ্য মান, পরিদর্শনের পরিমাণ এবং গ্রহণযোগ্যতার মানদণ্ড নিশ্চিত করুন। প্রয়োজনীয়তা কাঁচা ঢালাইয়ের ক্ষেত্রে, তাপ চিকিত্সার পরে, যন্ত্রের পরে, বা সম্পূর্ণ অংশে প্রযোজ্য কিনা তা বলুন। এটি অস্পষ্টতা এড়ায় যখন একই বৈশিষ্ট্য বিভিন্ন উত্পাদন পর্যায়ে মূল্যায়ন করা হয়।
যেমন-কাস্ট আকৃতি প্রায়শই চূড়ান্ত অবস্থার পরিবর্তে একটি শুরু বিন্দু। কাস্টিং বাহ্যিক কনট্যুর এবং অভ্যন্তরীণ বৈশিষ্ট্যগুলি গঠন করতে পারে, যখন মেশিনিং সমাবেশ এবং অপারেশনের জন্য প্রয়োজনীয় মাত্রায় নির্বাচিত পৃষ্ঠ বা গর্ত নিয়ে আসে। সঠিক ক্রমটি নির্ভর করে কোন সারফেস সঠিক হতে হবে, মেশিনিং এর সময় অংশটি কিভাবে থাকবে এবং হিট ট্রিটমেন্ট বা ফিনিশিং এর মাত্রা পরিবর্তন করতে পারে কিনা।
সিএনসি মিলিং, টার্নিং, ড্রিলিং, বোরিং এবং ট্যাপিং ব্যবহার করা যেতে পারে যেখানে অঙ্কনের জন্য নির্দিষ্ট মাত্রা, সমতলতা, অবস্থান, থ্রেড বা পৃষ্ঠের ফিনিস প্রয়োজন। কাস্টিং ডিজাইনের সেই অপারেশনগুলির জন্য পর্যাপ্ত স্টক ছেড়ে দেওয়া উচিত এবং বারবার অবস্থান করা যেতে পারে এমন তথ্য সরবরাহ করা উচিত। অনুমান করা এড়িয়ে চলুন যে প্রতিটি পৃষ্ঠকে মেশিন করা উচিত: অপ্রয়োজনীয় মেশিনিং সেটআপ জটিলতা বাড়াতে পারে এবং এমন জায়গাগুলি থেকে উপাদান সরিয়ে ফেলতে পারে যেগুলিকে কেবল হিসাবে-কাস্ট ফিনিশের প্রয়োজন।
কিছু সংকর ধাতু বা অ্যাপ্লিকেশন একটি নির্দিষ্ট উপাদান অবস্থা অর্জন তাপ চিকিত্সা প্রয়োজন. উপযুক্ত চক্র গ্রেড, বিভাগের আকার, সম্পত্তি লক্ষ্য এবং প্রযোজ্য প্রযুক্তিগত প্রয়োজনীয়তার উপর নির্ভর করে। চিকিত্সা বিকৃতি এবং চূড়ান্ত মাত্রাকেও প্রভাবিত করতে পারে, তাই জটিল যন্ত্রের পর্যায় এবং পরিদর্শন পয়েন্টগুলি সেই অনুযায়ী ক্রম করা উচিত।
সারফেস ট্রিটমেন্ট জারা এক্সপোজার, চেহারা, পরিধান, পরিচ্ছন্নতা, বা অন্যান্য কার্যকরী প্রয়োজন মোকাবেলা করতে ব্যবহার করা যেতে পারে। সঠিক পদ্ধতি ভিত্তি খাদ এবং পরিষেবা পরিবেশের উপর নির্ভর করে। প্রয়োজনীয় ফিনিস এবং চিকিত্সা করা অঞ্চলগুলি উল্লেখ করুন, যে কোনও পৃষ্ঠকে অবশ্যই মুখোশ বা সুরক্ষিত রাখতে হবে। যেখানে একটি আবরণ একটি লাগানো মাত্রা পরিবর্তন করে, সেই প্রভাবটি সহনশীলতা পরিকল্পনায় অন্তর্ভুক্ত করা উচিত।
ইন্টিগ্রেটেড উত্পাদন পরিকল্পনা বিশেষভাবে কার্যকর যখন একটি উপাদান ঢালাই, মেশিনিং, তাপ চিকিত্সা, সমাপ্তি এবং মাত্রিক পরিদর্শনের সমন্বয় প্রয়োজন। একটি সমন্বিত পরিকল্পনা স্পষ্ট করে যখন প্রতিটি প্রয়োজনীয়তা প্রযোজ্য হয় এবং একটি অপারেশন ইতিমধ্যে সম্পন্ন হওয়ার পরে একটি দ্বন্দ্ব আবিষ্কারের ঝুঁকি হ্রাস করে।
একটি সম্পূর্ণ সংক্ষিপ্ত একটি প্রস্তুতকারককে উদ্দেশ্যমূলক ব্যবহারে অনুমান করার পরিবর্তে উপাদানটির মূল্যায়ন করতে সহায়তা করে। একটি 3D মডেল আকৃতি দেখায়, কিন্তু এটি প্রতিটি জটিল মাত্রা, উপাদান অবস্থা, পরিদর্শন নিয়ম, বা সমাপ্তির প্রয়োজনীয়তা সনাক্ত করতে পারে না। একটি অঙ্কন এবং সমর্থনকারী নোটগুলিকে এমন বৈশিষ্ট্যগুলি ব্যাখ্যা করা উচিত যা অবশ্যই নিয়ন্ত্রণ করা উচিত এবং কার্যকারিতাকে প্রভাবিত করে না এমন বিবরণ থেকে প্রয়োজনীয় প্রয়োজনীয়তাগুলিকে আলাদা করা উচিত।
জন্য একটি উত্পাদন পর্যালোচনা অনুরোধ করার সময়ধাতু ঢালাই, একটি কমপ্যাক্ট প্রযুক্তিগত প্যাকেজে তথ্য সংগঠিত করুন:
একটি রুট চূড়ান্ত করার আগে, বিভাজন-লাইন গ্রহণযোগ্যতা, খসড়া, মূল প্রয়োজনীয়তা, মেশিনিং স্টক, পরিদর্শন অ্যাক্সেস এবং সমাবেশ নির্ধারণকারী মাত্রাগুলির উপর সারিবদ্ধ করুন। যদি অঙ্কনটিতে একটি সহনশীলতা থাকে যা ফাংশনটির প্রয়োজনের চেয়ে কঠোর হয়, তবে নকশা দল এটি শিথিল করা যেতে পারে কিনা তা মূল্যায়ন করতে পারে। বিপরীতভাবে, যদি একটি বৈশিষ্ট্য সিলিং বা সারিবদ্ধকরণের জন্য অপরিহার্য হয়, তবে এর গুরুত্ব অঙ্কন এবং পরিদর্শন পরিকল্পনায় দৃশ্যমান হওয়া প্রয়োজন।
নিয়ন্ত্রণ পরিবর্তনও গুরুত্বপূর্ণ। যখন একটি ড্রয়িং রিভিশন একটি প্রাচীর, গর্ত, ডেটাম বা উপাদান পরিবর্তন করে, তখন প্রভাবটি সেই স্বতন্ত্র বৈশিষ্ট্যের বাইরে টুলিং, মেশিনিং ফিক্সচার এবং পরিদর্শন পদ্ধতিতে প্রসারিত হতে পারে। ফাইল সংস্করণ এবং অনুমোদনের স্থিতি পরিষ্কার রাখা নিশ্চিত করতে সহায়তা করে যে উত্পাদন পরিকল্পনাটি উদ্দেশ্যযুক্ত নকশা অনুসরণ করে।
অ্যাপ্লিকেশন একটি দরকারী শুরু বিন্দু কারণ এটি ব্যাখ্যা করে কেন জ্যামিতি এবং বস্তুগত বিষয়। অনুরূপ বাইরের মাত্রা সহ দুটি অংশের বিভিন্ন উত্পাদন রুটের প্রয়োজন হতে পারে যখন একটি তরল চাপ ধরে রাখে এবং অন্যটি একটি ননক্রিটিকাল কভার হিসাবে কাজ করে। ফাংশন উপাদান, প্রাচীর বিভাগ, মেশিনিং, পরীক্ষা, এবং সমাপ্তির জন্য অগ্রাধিকার নির্দেশ করা উচিত।
হাউজিং, ভালভ বডি, বনেট এবং ফিটিংসের মধ্যে ক্যাভিটি, পোর্ট, ফ্ল্যাঞ্জ ফেস এবং থ্রেডেড সংযোগ থাকতে পারে। চাপ-সম্পর্কিত প্রয়োজনীয়তা, সীল করা পৃষ্ঠ, দেয়ালের অঞ্চলগুলি যা মেশিন করার পরে অবশ্যই স্থির থাকতে হবে এবং উদ্দেশ্য পরিষেবার জন্য প্রয়োজনীয় পরিদর্শনগুলি সংজ্ঞায়িত করুন। মেশিনিং প্ল্যানের পাশাপাশি একটি ঢালাই রুট বিবেচনা করা উচিত কারণ চূড়ান্ত পোর্ট এবং সিলিং ইন্টারফেস সেকেন্ডারি অপারেশনগুলিতে উত্পাদিত হতে পারে।
মেশিনের ফ্রেম, বন্ধনী, সমর্থন এবং অ্যাকচুয়েটর উপাদানগুলি কঠোরতা, প্রান্তিককরণ, মাউন্টিং সম্পর্ক, কম্পন আচরণ বা ওজনকে অগ্রাধিকার দিতে পারে। অঙ্কন পরিষ্কারভাবে অন্যান্য উপাদানের সাথে মাউন্ট ডেটাম এবং ইন্টারফেস সনাক্ত করা উচিত. দীর্ঘ স্প্যান বা অপ্রতিসম জ্যামিতি সহ অংশগুলির জন্য, বিকৃতি এবং মেশিনিং এবং পরিমাপের সময় উপাদানটি কীভাবে অনুষ্ঠিত হবে তা নিয়ে আলোচনা করুন।
এই অ্যাপ্লিকেশনগুলি বিভিন্ন অপারেটিং অবস্থার মধ্যে বিস্তৃত। কিছু উপাদান প্রাথমিকভাবে কাঠামোগত; অন্যরা তাপ, চক্রাকার লোডিং, ক্ষয় বা সীল করার প্রয়োজনীয়তা অনুভব করে। সঠিক প্রক্রিয়া একা শিল্প লেবেল থেকে নির্বাচন করা যাবে না. এটি নির্দিষ্ট খাদ, জ্যামিতি, পরিদর্শন প্রয়োজন, উত্পাদন প্রসঙ্গ এবং কার্যকরী গ্রহণযোগ্যতার মানদণ্ড অনুসরণ করা উচিত।
সমস্ত অ্যাপ্লিকেশন জুড়ে, শক্তিশালী সূচনা বিন্দু হল উপাদানটি কী করতে হবে এবং কোন বৈশিষ্ট্যগুলি সাফল্য নির্ধারণ করে তার একটি স্পষ্ট বিবরণ। এই তথ্যটি প্রক্রিয়ার সীমাবদ্ধতাগুলি মূল্যায়ন করা, আলোচনার যোগ্য ডিজাইনের পরিবর্তনগুলি সনাক্ত করা এবং সমস্ত ডাউনস্ট্রিম ক্রিয়াকলাপের সাথে কাঁচা কাস্টিংকে সমন্বয় করা সম্ভব করে তোলে।
এই উত্তরগুলি একটি কাস্টম কাস্ট উপাদান পরিকল্পনা করার সময় উদ্ভূত সাধারণ ইঞ্জিনিয়ারিং এবং সোর্সিং প্রশ্নগুলি কভার করে৷
না। প্রসেসগুলি আকার এবং জ্যামিতিতে আলাদা হয় যেগুলি তারা মিটমাট করতে পারে, উপলব্ধ অ্যালয়, উত্পাদিত পৃষ্ঠের অবস্থা, টুলিংয়ের প্রয়োজনীয়তা এবং মাত্রিক ক্ষমতা। কম্পোনেন্টের কার্যকরী বৈশিষ্ট্য এবং পরিকল্পিত ডাউনস্ট্রিম অপারেশনগুলির সাথে প্রার্থীর রুটের তুলনা করুন।
সঠিক বোর, থ্রেড, ফ্ল্যাট ফেস, সিলিং সারফেস, ফিট বা অবস্থানগত সম্পর্কের জন্য মেশিনের প্রয়োজন হতে পারে যা নির্বাচিত কাস্টিং রুট সরাসরি অঙ্কন প্রয়োজনীয়তা প্রদান করতে পারে না। মেশিনের জন্য শুধুমাত্র প্রয়োজনীয় এলাকা নির্দিষ্ট করা উচিত।
অনেক ক্ষেত্রে, কোর বা প্রক্রিয়া-নির্দিষ্ট টুলিং অভ্যন্তরীণ গহ্বর এবং প্যাসেজ গঠন করতে পারে। সম্ভাব্যতা প্যাসেজের আকৃতি, প্রাচীরের বেধ, অ্যাক্সেস, মূল স্থায়িত্ব, পরিষ্কারের প্রয়োজনীয়তা এবং কীভাবে সমাপ্ত বৈশিষ্ট্যটি পরিদর্শন করা যেতে পারে তার উপর নির্ভর করে। নকশা পর্যায়ে উত্তরণ পর্যালোচনা করা উচিত.
একটি বর্তমান 2D অঙ্কন, একটি ম্যাচিং 3D মডেল, নির্দিষ্ট সংকর ধাতু বা অপারেটিং প্রয়োজনীয়তা, সমালোচনামূলক সহনশীলতা, উদ্দিষ্ট প্রয়োগ, সমাপ্তির চাহিদা এবং পরিদর্শন মানদণ্ড একটি দরকারী শুরু প্যাকেজ প্রদান করে। উত্পাদনের প্রসঙ্গ এবং পুনর্বিবেচনার স্থিতি উত্পাদন পরিকল্পনাকে স্পষ্ট করতে সহায়তা করে।
চেক করা বৈশিষ্ট্য বা শর্ত সনাক্ত করুন, প্রযোজ্য পদ্ধতি বা মান যেখানে নির্দিষ্ট করা আছে, উত্পাদন পর্যায়, এবং গ্রহণযোগ্যতার মানদণ্ড। ভিজ্যুয়াল চেক, মাত্রিক পরিমাপ, এবং অভ্যন্তরীণ পরীক্ষা বিভিন্ন প্রশ্নের উত্তর দেয় এবং বিনিময়যোগ্য হিসাবে বিবেচনা করা উচিত নয়।
মেশিনিং, তাপ চিকিত্সা, এবং পৃষ্ঠ সমাপ্তি মাত্রা, পৃষ্ঠের অবস্থা, ক্রম, এবং পরিদর্শন অ্যাক্সেস প্রভাবিত করতে পারে। প্রাথমিক কাস্টিং রুটের সাথে তাদের পরিকল্পনা করা দ্বন্দ্ব এড়াতে সাহায্য করে যেমন অপর্যাপ্ত যন্ত্র ভাতা বা একটি আবরণ যা লাগানো পৃষ্ঠের সাথে হস্তক্ষেপ করে।
অঙ্কন, উপাদান প্রয়োজনীয়তা, সমালোচনামূলক মাত্রা, অপারেটিং শর্তাবলী, এবং কোন মেশিন বা সমাপ্তি প্রয়োজন শেয়ার করুন. একটি প্রকল্প পর্যালোচনা তারপর প্রক্রিয়ার উপযুক্ততা, উত্পাদনযোগ্যতা, এবং সমাপ্ত উপাদানের জন্য প্রয়োজনীয় চেকগুলিতে ফোকাস করতে পারে।
এর ক্ষমতাগুলি অন্বেষণ করুনবেস্টপ্রোএবংআপনার কাস্টম উপাদান নিয়ে আলোচনা করতে আমাদের সাথে যোগাযোগ করুন.
চূড়ান্ত প্রক্রিয়া নির্বাচন উপাদান অঙ্কন, উপাদান স্পেসিফিকেশন, পরিষেবা শর্ত, এবং সম্মত গ্রহণযোগ্যতা মানদণ্ডের উপর ভিত্তি করে হওয়া উচিত।
-